
Aufbau einer Zigarette
Eine Filterzigarette besteht aus nur vier Bauteilen: einem Strang aus fein geschnittenem Tabak, einer hauchdünnen Papierhülle, einem Filterstück und dem Mundstückpapier, das beides zusammenhält. Hinter jedem dieser Teile steht allerdings ein eigener Industriezweig mit eigener Rohstoffkette, eigenen Normen und eigenen Maschinen. Diese Seite erklärt die Konstruktion Bauteil für Bauteil, beschreibt den Weg von Tabakballen, Papierbobinen und Filterstäben bis zur fertigen Packung und ordnet ein, was die Technik leisten kann – und was sie am Rauch grundsätzlich nicht ändert.
Inhalt
- Vier Bauteile, ein Industrieprodukt
- Der Tabakstrang: Rezeptur und Aufbereitung
- Das Zigarettenpapier
- Brandschutz im Papier: LIP
- Der Filter
- Das Tipping-Papier und die Ventilation
- Die Maschinen: vom Tabakstrom zur Zigarette
- Qualitätssicherung und Messtechnik
- Formate im internationalen Vergleich
- Packung und Verpackungstechnik
- Sonderbauformen und Verwandte
- Was die Bauweise nicht ändert
Vier Bauteile, ein Industrieprodukt

Im Längsschnitt zeigt eine Filterzigarette des heute üblichen King-Size-Formats einen Tabakstrang, der rund zwei Drittel der Gesamtlänge einnimmt, und daran anschließend ein Filterstück, das den Rest ausmacht. Das Zigarettenpapier umschließt den Tabakstrang als Röhre mit einer längs verlaufenden, verklebten Naht. Das kräftigere Tipping-Papier umhüllt das Filterstück und greift einige Millimeter auf den Tabakstrang über; es ist die einzige mechanische Verbindung zwischen beiden Teilen. Der Durchmesser einer Standardzigarette liegt bei knapp acht Millimetern, der Tabakinhalt bei etwas weniger als einem Gramm. Was so einfach aussieht, ist das Ergebnis einer Abstimmung, bei der kein Bauteil unabhängig von den anderen gewählt werden kann.
Der Grund ist physikalisch. Beim Zug entsteht im Inneren ein Unterdruck, und die Luft sucht sich ihren Weg: durch die Glutzone, durch die Poren des Papiers, durch etwaige Ventilationslöcher im Tipping und durch das Fasergeflecht des Filters. Wie viel Rauch mit welcher Zusammensetzung am Mundende ankommt, hängt von allen diesen Widerständen zugleich ab. Konstrukteure sprechen vom Zugwiderstand (englisch pressure drop), gemessen in Millimetern Wassersäule oder Pascal, als der zentralen Kenngröße, an der sich Tabakdichte, Papierporosität, Filterlänge und Ventilationsgrad orientieren. Ändert man eines, muss man die anderen nachziehen. Deshalb lässt sich eine Zigarette nicht „ein bisschen“ umbauen; jede Rezeptur ist ein Gesamtsystem.
Alle vier Bauteile erreichen die eigentliche Zigarettenfabrik als Halbzeuge: der Tabak als fertig aufbereitete Schnittware aus der Tabakaufbereitung, das Zigarettenpapier und das Tipping auf Bobinen, der Filter als Stab aus einer eigenen Filterfertigung. Erst im Maschinensaal werden sie zu einem Produkt gefügt. Die folgenden Abschnitte folgen dieser Ordnung: zuerst die vier Teile, dann die Maschinen, die sie zusammenbringen, dann die Kontrolle, die Formate und die Packung.
Der Tabakstrang: Rezeptur und Aufbereitung
Das Innere der Zigarette bildet fein geschnittener Tabak, praktisch nie eine einzelne Sorte, sondern eine Mischung, der Blend. Die Rezeptur eines Blends ist das am besten gehütete Betriebsgeheimnis jedes Herstellers, denn sie entscheidet über Geschmack, Rauchcharakter, Abbrandverhalten und Kosten zugleich. Ihre Grundbausteine sind allerdings überall dieselben drei Tabaktypen, die sich nach der Art der Trocknung unterscheiden.
Die drei Tabaktypen im Blend
Virginia (auch Bright oder Flue-cured) wird in geschlossenen Scheunen mit Heißluft getrocknet. Das Verfahren fixiert einen großen Teil des Blattzuckers; die Blätter werden zitronengelb bis orange, der Rauch ist leicht säuerlich, süßlich und lässt sich vergleichsweise leicht inhalieren. Virginia bildet in den meisten Zigaretten den mengenmäßig größten Anteil und liefert das Grundgerüst. Burley wird an der Luft im Schatten getrocknet, wobei der Zucker weitgehend veratmet wird. Zurück bleibt ein hellbraunes, nahezu zuckerfreies Blatt mit höherem Nikotingehalt und einer porösen, schwammartigen Struktur, die Soßen und Aromen außerordentlich gut aufnimmt. Burley ist deshalb der Träger der Aromatisierung und gibt dem Rauch Körper und eine nussige, leicht herbe Note. Orienttabak schließlich wird in der Sonne getrocknet; die Pflanzen aus der Türkei, Griechenland, Nordmazedonien und Bulgarien tragen kleine, harzreiche Blätter mit intensivem, würzig-süßem Duft. Sein Anteil ist klein, seine Wirkung auf das Aroma groß. Wie Anbau und Trocknung das Blatt prägen, beschreibt ausführlich die Seite Tabaksorten auf tabak.org.
American Blend, Virginia Blend, Brune
Die weltweit verbreitetste Rezeptur ist der American Blend: grob zur Hälfte Virginia, ein gutes Drittel Burley, dazu ein kleiner Anteil Orient sowie Folien- und expandierter Tabak. Die Mischung geht auf die 1913 eingeführte Marke Camel zurück und setzte sich in den Vereinigten Staaten binnen weniger Jahre durch. In Deutschland, dessen Zigarettenindustrie sich vor dem Zweiten Weltkrieg vor allem in Dresden auf Orienttabake spezialisiert hatte, verdrängte der American Blend nach 1945 die alten Orientmarken; amerikanische Zigaretten waren in den Nachkriegsjahren zeitweise Ersatzwährung und prägten den Geschmack einer ganzen Generation. Mehr dazu auf der Seite Geschichte. Daneben halten sich regionale Traditionen: In Großbritannien, Australien und Kanada dominiert der Virginia Blend, der fast ausschließlich aus heißluftgetrocknetem Tabak besteht und traditionell kaum soßiert wird; in Frankreich und Teilen Südeuropas hatten bis in die 1990er-Jahre dunkle, luftgetrocknete Tabake („brune“) einen großen Marktanteil, ehe der hellere „blonde“ American-Blend-Stil sie ablöste.
Der Weg durch die Primary
Die Tabakaufbereitung, im Branchenjargon die Primary, macht aus gepressten Ballen die Schnittware für die Maschinen. Die Rohtabake kommen als gedroschene, entrippte und nachgetrocknete Blattstücke (Strips), die meist ein bis zwei Jahre gelagert wurden, in Kartons oder Fässern an, mit einer Lagerfeuchte, bei der sie brüchig sind. Der erste Schritt ist deshalb die Konditionierung: In rotierenden Trommeln werden die Blätter mit Wasserdampf und Sprühwasser wieder geschmeidig gemacht, damit sie sich ohne Bruch weiterverarbeiten lassen. Es folgt die Soßierung (Casing): Eine wässrige Lösung aus Zuckern, Kakao, Lakritz und Feuchthaltemitteln wie Glycerin oder Propylenglykol wird in der Trommel aufgesprüht. Sie gleicht die natürlichen Unterschiede der Ernten aus, mildert vor allem den Burley und hält den Tabak später in der Packung geschmeidig. Welche Stoffe dabei zum Einsatz kommen und wie sie zu bewerten sind, erläutert die Seite Inhaltsstoffe.
Die soßierten Tabaktypen werden in großen Mischsilos zum Blend zusammengeführt und dann geschnitten. Der Schnitt erfolgt in Schneidemaschinen, die den zu einem festen Kuchen gepressten Tabak mit rotierenden Messern in Fäden von knapp unter einem Millimeter Breite zerteilen. Die Schnittbreite ist eine Rezepturgröße: Feiner Schnitt füllt besser und glimmt gleichmäßiger, gröberer Schnitt bricht weniger. Anschließend wird der Tabak in einer Trockentrommel auf seine Endfeuchte gebracht – gut ein Zehntel des Gewichts –, gekühlt und mit dem Topflavour besprüht, einer alkoholischen Aromalösung, die anders als die Soße nicht in die Blattstruktur eindringen soll, sondern das fertige Aroma abrundet. Nach einer Ruhezeit, in der sich Feuchte und Aroma im Blend verteilen, gelangt die Schnittware über pneumatische Förderleitungen zu den Strangmaschinen.
Die Blattrippen laufen getrennt durch einen eigenen Zweig der Aufbereitung: Sie werden angefeuchtet, zwischen Walzen flachgedrückt und geschnitten oder unter Druck expandiert. Der so entstehende Rippentabak ist heller, brennt anders und trägt wenig Aroma, ist aber ein günstiger Füllstoff, der im Blend seinen festen Platz hat.
Expandierter Tabak und Folientabak
Zwei industriell erzeugte Komponenten ergänzen in fast jedem modernen Blend den Blatttabak. Expandierter Tabak entsteht, indem Schnitttabak unter Druck mit flüssigem Kohlendioxid getränkt wird; beim Entspannen gefriert das Kohlendioxid in den Zellen zu Trockeneis, das in einem heißen Gasstrom schlagartig verdampft und die Zellstruktur dauerhaft aufbläht. Das Verfahren ist unter dem Kürzel DIET bekannt (dry ice expanded tobacco). Der aufgelockerte Tabak hat ein Vielfaches seines ursprünglichen Volumens: Mit ihm füllt weniger Tabakmasse denselben Strang, die Zigarette wird leichter, brennt schneller ab und liefert im Maschinentest geringere Rauchwerte. Für den Hersteller senkt er zugleich die Kosten je Zigarette.
Folientabak (rekonstituierter Tabak, englisch reconstituted tobacco) verwertet, was bei der Aufbereitung anfällt: Tabakstaub, Feinanteile und Rippenreste. Beim verbreiteten Papierverfahren werden diese Reste mit Wasser ausgelaugt; der faserige Rückstand wird auf einer Papiermaschine zu einer dünnen Bahn verarbeitet, der aufkonzentrierte Extrakt anschließend wieder aufgetragen. Beim Gießverfahren wird stattdessen ein Brei aus gemahlenem Tabak und Bindemittel auf ein Band gegossen und getrocknet. Beide Wege liefern eine gleichmäßige, blattähnliche Folie, die wie Blatttabak geschnitten wird. Folientabak steuert Füllkraft und Glimmverhalten, macht den Blend berechenbarer und senkt Kosten. Er ist allerdings auch die Stelle im Prozess, an der sich die Chemie des Tabaks am leichtesten gezielt verändern lässt – etwa durch Zusätze zum Extrakt –, was ihn in der Vergangenheit immer wieder in die Kritik gebracht hat.
Das Zigarettenpapier
Das Papier, das den Tabakstrang umschließt, gehört zu den anspruchsvollsten Spezialpapieren überhaupt. Es muss dünn und dennoch reißfest sein, um auf schnellen Maschinen zu laufen; es muss geschmacksneutral verbrennen, eine definierte Luftdurchlässigkeit besitzen, eine feste, helle Asche bilden und in Ruhe gleichmäßig weiterglimmen, ohne zu verlöschen. Weltweit stellen nur wenige Papierfabriken diese Qualität her, mit Schwerpunkten in Frankreich, Österreich und Deutschland.
Rohstoffe und Herstellung
Historisch bestand Zigarettenpapier aus Flachsfasern (Leinen), die lang, fein und sehr reißfest sind; Hanf spielte regional eine Rolle. Heute wird überwiegend hochwertiger Holzzellstoff verwendet, oft in Mischung mit Flachs. Ein zweiter Hauptbestandteil ist mineralisch: Calciumcarbonat, also fein gemahlene Kreide, macht rund ein Viertel bis ein Drittel des Papiergewichts aus. Der Füllstoff verleiht dem Papier seine Opazität und Weiße, öffnet die Faserstruktur für die Luftdurchlässigkeit und sorgt dafür, dass die Asche zusammenhält, statt zu zerfallen. Das Flächengewicht liegt in der Größenordnung von 25 Gramm je Quadratmeter, also bei etwa einem Drittel von gewöhnlichem Kopierpapier.
Gefertigt wird auf Langsieb-Papiermaschinen, deren Bahnen anschließend in schmale Streifen geschnitten und zu Bobinen aufgewickelt werden. Die Streifenbreite entspricht dem Umfang der Zigarette plus einer Nahtüberlappung, bei Standardformaten also knapp drei Zentimeter. Die feinen Querlinien, die man auf vielen Zigarettenpapieren sieht, sind ein Erbe der Handpapiermacherei: Diese Vergé-Rippung wird heute mit einer Egoutteurwalze in die nasse Bahn geprägt und hat rein ästhetische Funktion. Manche Hersteller lassen sie weg, andere nutzen sie als Markenmerkmal.
Porosität und Abbrand
Die wichtigste physikalische Eigenschaft ist die Luftdurchlässigkeit, gemessen in CORESTA-Einheiten: dem Luftvolumen in Kubikzentimetern, das je Minute und Quadratzentimeter bei einem festgelegten Druckunterschied durch das Papier strömt. Durch ein poröses Papier tritt beim Zug Luft von außen in den Strang ein und verdünnt den Rauch; umgekehrt entweichen zwischen den Zügen Gase wie Kohlenmonoxid nach außen. Je poröser das Papier, desto niedriger fallen die Rauchwerte im Maschinentest aus und desto schneller glimmt die Zigarette. Die natürliche Porosität aus dem Fasergefüge lässt sich durch elektrostatische Perforation erhöhen, bei der Funkenentladungen mikroskopische Löcher in die Bahn brennen.
Damit die Zigarette in Ruhe nicht verlischt und beim Zug nicht davonbrennt, enthält das Papier Verbrennungsregulatoren, meist Natrium- oder Kaliumcitrat, gelegentlich Phosphate. Sie steuern die Abbrandgeschwindigkeit, halten das Glimmen zwischen den Zügen stabil und beeinflussen Farbe und Festigkeit der Asche. Ihr Anteil ist klein, ihre Wirkung auf das Produkt groß: Ein Papier ohne Regulatoren ließe eine abgelegte Zigarette rasch ausgehen – was vor der Einführung des Brandschutzpapiers ausdrücklich unerwünscht war.
Zum Papier gehört schließlich die Naht: Beim Formen des Strangs wird die Längskante mit einem dünnen Strich wasserbasierten Klebstoffs verschlossen, dessen Rezeptur ebenfalls geschmacksneutral verbrennen muss. Und auf das Papier wird, meist unmittelbar an der Strangmaschine, der Markenaufdruck gesetzt: ein Schriftzug oder Ring nahe dem Filter, gedruckt mit Farben, die für den Kontakt mit Lebensmitteln zugelassen sind.
Brandschutz im Papier: LIP
Die brennende Zigarette, die auf dem Sofa oder im Bett vergessen wird, gehört seit jeher zu den häufigsten Ursachen tödlicher Wohnungsbrände. Die Idee, das Produkt selbst so zu verändern, dass es in Ruhe von allein verlischt, ist alt; erst in den 1980er-Jahren wurde in den Vereinigten Staaten systematisch daran geforscht, und der Bundesstaat New York setzte 2004 als erste Gebietskörperschaft der Welt eine entsprechende Vorschrift in Kraft. Kanada folgte 2005 als erstes Land, in der Europäischen Union dürfen seit November 2011 nur noch Zigaretten mit verminderter Brandneigung verkauft werden, international abgekürzt LIP (Lower Ignition Propensity), gelegentlich auch RIP (Reduced Ignition Propensity). Die rechtlichen Grundlagen fasst die Seite Recht und Steuer zusammen.
Wie die Verdickungsringe wirken
Die technische Lösung sitzt im Zigarettenpapier und ist von außen fast unsichtbar. In der Papierfabrik werden quer zur Laufrichtung Bänder aus einer Zellulose-, Stärke- oder Alginatlösung aufgetragen, wenige Millimeter breit und in regelmäßigen Abständen, sodass auf jede Zigarette in der Regel zwei solcher Ringe entfallen. In den Bändern ist das Papier deutlich weniger luftdurchlässig. Solange an der Zigarette gezogen wird, strömt genug Sauerstoff durch die Glutzone, und das Band wird überbrannt. Liegt die Zigarette dagegen im Aschenbecher oder auf einem Polster, ist die Glut allein auf die Luft angewiesen, die durch das Papier diffundiert; erreicht sie ein Band, sinkt die Sauerstoffzufuhr unter das nötige Maß, und die Zigarette verlischt. Daher der ältere Fachbegriff Selbstverlöschungspapier.
Die Prüfung ist genormt: Angezündete Zigaretten werden auf einen Stapel aus zehn Lagen Filterpapier gelegt, und es wird gezählt, wie viele über die volle Länge abbrennen. Höchstens ein Viertel der Prüflinge darf das tun; die Mehrheit muss von selbst ausgehen. Das Verfahren stammt aus der amerikanischen Normung und wurde in eine ISO-Norm sowie eine europäische Norm überführt, auf die das EU-Recht verweist.
Für Rauchende hat die Umstellung spürbare Folgen: Zigaretten gehen bei längeren Pausen häufiger aus und müssen erneut angezündet werden, was manche als Qualitätsmangel empfinden, aber genau die beabsichtigte Wirkung ist. Auf die Zusammensetzung des Rauchs hat das Bandpapier nach den vorliegenden Untersuchungen keinen wesentlichen Einfluss; Befürchtungen, die Beschichtung könne zusätzliche Schadstoffe erzeugen, haben sich nicht in einem Ausmaß bestätigt, das eine andere Bewertung nahelegen würde.
Brandschutz ist kein Gesundheitsschutz. LIP-Zigaretten verlöschen in Ruhe wahrscheinlicher, aber nicht sicher: Auf gut brennbarem Untergrund, in Zugluft oder wenn die Glut auf den Stoff rollt, können auch sie Brände auslösen. Eine glimmende Zigarette bleibt eine Zündquelle und gehört niemals unbeaufsichtigt abgelegt – und die Umstellung ändert nichts daran, wie schädlich der Rauch ist.
Der Filter
Der Filter ist das jüngste der vier Bauteile und dasjenige, um das sich die meisten Missverständnisse ranken. Bis in die 1950er-Jahre war die filterlose Zigarette die Regel; Filter aus Watte, Krepppapier oder Kork galten als Nischenprodukt. Das änderte sich abrupt, als um 1950 die ersten großen epidemiologischen Studien den Zusammenhang zwischen Rauchen und Lungenkrebs belegten. Die Industrie reagierte mit der Filterzigarette als Beruhigungsangebot, und innerhalb eines Jahrzehnts wurde aus der Randerscheinung die Mehrheit des Marktes. Ein berüchtigtes Beispiel aus dieser Zeit ist der Micronite-Filter der Marke Kent, der zwischen 1952 und 1956 Asbestfasern enthielt. Heute sind in Deutschland praktisch alle fabrikgefertigten Zigaretten Filterzigaretten.
Vom Zellstoff zum Filtertow
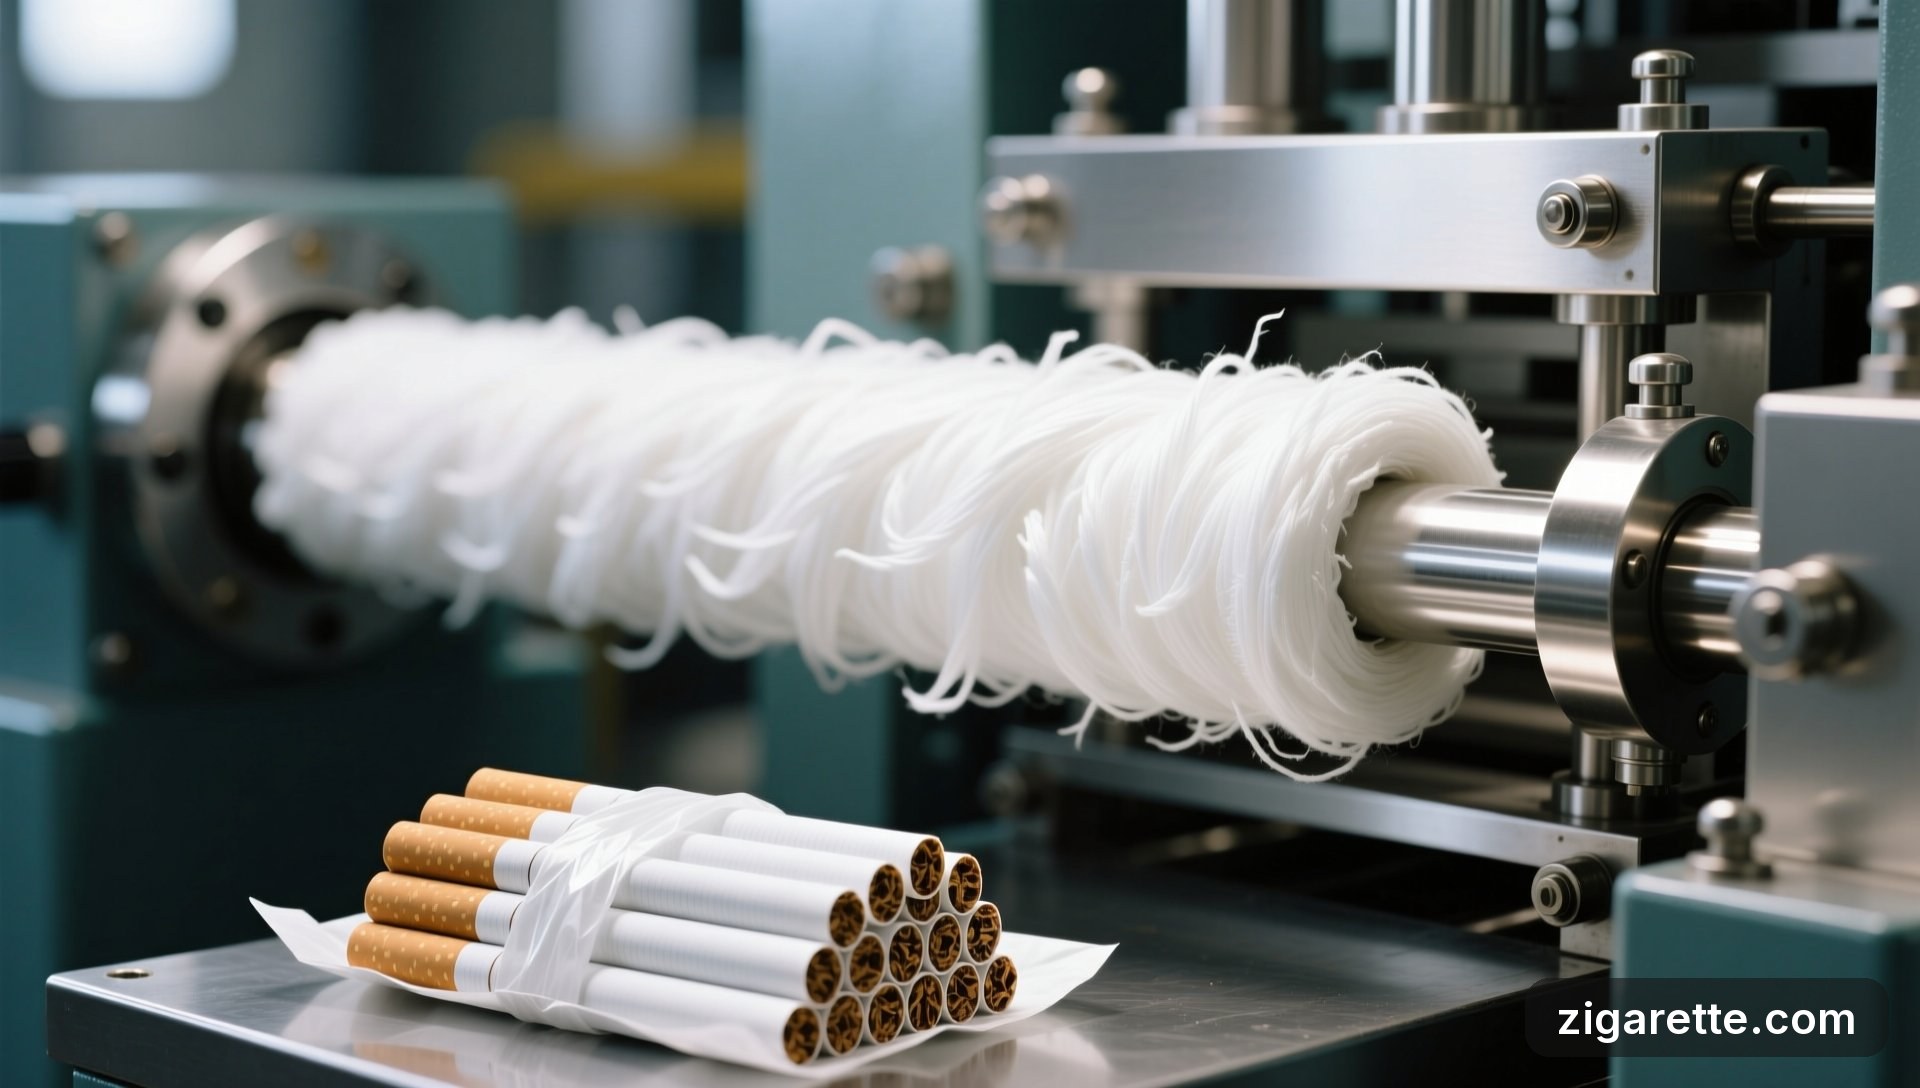
Der Standardfilter besteht aus Celluloseacetat, einem Kunststoff auf Zellstoffbasis. Am Anfang steht hochreiner Zellstoff aus Holz, der mit Essigsäureanhydrid umgesetzt wird; dabei werden die Hydroxylgruppen der Cellulose verestert, und aus dem unlöslichen Naturstoff wird ein in Aceton löslicher Thermoplast. Die Lösung wird durch Spinndüsen mit vielen hundert feinen Öffnungen in einen warmen Luftstrom gepresst, in dem das Aceton verdampft und Endlosfäden zurückbleiben, die deutlich feiner sind als ein Menschenhaar. Diese Filamente werden gebündelt, in einer Stauchkammer gekräuselt, damit sie sich später zu einem elastischen Geflecht verhaken, und als breites Band, das Tow, zu großen Ballen gepresst. Nur eine Handvoll Chemieunternehmen weltweit stellt Filtertow her; seine Kennzahlen – Feinheit der Einzelfaser, Gesamtstärke des Bandes, Querschnittsform der Faser – bestimmen später Zugwiderstand und Rückhaltevermögen des Filters.
Vom Tow zum Filterstab
In der Filterstrangmaschine wird das Tow aus dem Ballen gezogen und mit Druckluft und gegenläufigen Walzen aufgefächert (englisch blooming), damit sich die Kräuselung entfaltet und die Fasern gleichmäßig verteilen. Dann wird der Weichmacher aufgesprüht, fast immer Triacetin (Glycerintriacetat). Er löst die Faseroberflächen leicht an, sodass sich die Fasern an ihren Berührungspunkten miteinander verbinden; das Geflecht härtet innerhalb weniger Minuten zu einem formstabilen Stab aus, der sich beim Rauchen nicht zusammendrücken lässt. Ohne Triacetin wäre der Filter ein weicher Wattebausch. Der Faserstrang läuft anschließend, genau wie später der Tabak, durch ein Format, das ihn mit einem Filterhüllpapier (plug wrap) umwickelt und verklebt; ein rotierendes Messer schneidet den Endlosstrang in Stäbe von etwa zwölf Zentimetern Länge, aus denen später vier bis sechs Filterstücke geschnitten werden. Auch hier sind Zugwiderstand, Gewicht, Durchmesser und Härte fortlaufend zu messende Größen.
Filtertypen im Überblick
| Filtertyp | Aufbau | Wirkung auf den Rauch | Verbreitung |
|---|---|---|---|
| Monoacetat (Standard) | ein Segment gekräuselter Celluloseacetat-Fasern mit Triacetin, Hüllpapier | hält einen Teil der Partikelphase zurück, kühlt den Rauch; Gase passieren nahezu ungehindert | weltweiter Standard |
| Aktivkohlefilter | Kohlegranulat in die Fasern eingestreut oder als eigenes Segment zwischen zwei Acetatstücken (Dual-, Triple-, Cavity-Filter) | adsorbiert zusätzlich flüchtige Stoffe der Gasphase wie Aldehyde und Blausäure | in Japan und Südkorea Marktstandard, in Europa Nische |
| Ventilierter Filter | Standardfilter mit perforiertem Tipping-Papier | verdünnt den Rauch mit Luft, senkt die Maschinenwerte; Wirkung beim Menschen durch Kompensation weitgehend aufgehoben | heute in den meisten Marken in unterschiedlichem Grad |
| Versenkter Filter (Recessed) | Hohlraum am Mundende, Acetat sitzt zurückgesetzt | keine wesentliche Änderung, etwas kühlerer Rauch | einzelne Marken, historisch bekannter |
| Papier- und Zellulosefilter | gekrepptes Papier oder regenerierte Cellulosefasern | ähnliche Rückhaltung wie Acetat, oft höherer Zugwiderstand | Nische; im Gespräch als schneller abbaubare Alternative |
| Kapselfilter | zerdrückbare Aromakapsel im Acetat | Aroma auf Knopfdruck, meist Menthol | in der EU nicht mehr zulässig, außerhalb verbreitet |
Was der Filter kann und was nicht
Der Rauch einer Zigarette besteht aus einer Partikelphase – winzigen Tröpfchen aus Teerbestandteilen, Nikotin und Wasser – und einer Gasphase mit Kohlenmonoxid, Stickoxiden, Aldehyden und vielen weiteren flüchtigen Verbindungen. Ein Acetatfilter arbeitet rein mechanisch: Die Tröpfchen prallen auf die Fasern oder werden durch Diffusion an ihnen abgeschieden und bleiben hängen. Einen erheblichen Teil der Partikelphase hält er so zurück, was jeder an der Verfärbung eines gebrauchten Filters sieht. Für Gase ist das Fasergeflecht dagegen praktisch durchlässig; Kohlenmonoxid passiert es vollständig. Nur Aktivkohle kann einen Teil der Gasphase durch Adsorption binden, und auch sie nichts vom Kohlenmonoxid.
Entscheidend für die Einordnung ist aber ein anderer Punkt: Filter machen das Rauchen nicht gesund, und sie machen es nach heutigem Wissen nicht einmal messbar weniger schädlich. Die Rauchmaschine im Labor zieht immer gleich, der Mensch nicht. Wer eine Zigarette raucht, deren Filter mehr zurückhält oder deren Rauch stärker verdünnt ist, zieht unbewusst tiefer, häufiger und länger, bis die gewohnte Nikotindosis erreicht ist. Dieses Phänomen der Kompensation ist gut belegt und der Grund, warum die „Light“- und „Mild“-Zigaretten der 1970er- bis 1990er-Jahre die erhoffte Wirkung nie entfalteten: Ihre Ventilationslöcher senkten die Maschinenwerte drastisch, die tatsächliche Schadstoffaufnahme jedoch kaum. Die Bezeichnungen sind in der Europäischen Union seit 2003 verboten, weil sie eine geringere Gefährlichkeit vortäuschen. Mit dem Aufkommen von Filter und Ventilation verschob sich zudem das Spektrum der Lungenkrebsformen: Tumoren in den tieferen Abschnitten der Lunge nahmen zu, was mit dem tieferen Inhalieren des milderen Rauchs in Verbindung gebracht wird. Was der Rauch im Körper anrichtet, beschreibt die Seite Gesundheit.
Zwei weitere Eigenschaften prägen das Bauteil. Erstens ist der Filter ein Kunststoffprodukt: Celluloseacetat verrottet nur sehr langsam, und weggeworfene Filter gehören zu den häufigsten Einzelfunden bei Reinigungsaktionen an Stränden und in Innenstädten. Die EU-Regeln gegen Einwegplastik verpflichten deshalb seit Juli 2021 zu einer Kennzeichnung auf der Packung, die mit Piktogramm und dem Hinweis „Filter enthält Kunststoff“ auf den Plastikanteil hinweist, und beteiligen die Hersteller an den Reinigungskosten der Kommunen; in Deutschland zahlen sie dafür seit 2024 in einen Fonds ein. Zweitens sind Kapselfilter, bei denen ein mit Aroma gefülltes Kügelchen beim Zerdrücken Menthol oder Fruchtnoten freisetzt, in der EU nicht mehr zulässig, weil die Tabakproduktrichtlinie technische Vorrichtungen verbietet, die Geschmack oder Rauchintensität verändern; für Menthol endete die Übergangsfrist 2020. Außerhalb Europas gehören solche Filter weiterhin zu den wachstumsstärksten Produktsegmenten.
Das Tipping-Papier und die Ventilation
Das Tipping-Papier, deutsch Mundstückpapier, ist das unscheinbarste der vier Bauteile und zugleich das mit der größten Wirkung auf die Rauchwerte. Es ist kräftiger und deutlich weniger porös als das Zigarettenpapier, wird auf der Innenseite mit einem wasserbasierten Klebstoff versehen und in der Filteransetzmaschine um Filter und Strangende gewickelt. Seine Länge legt fest, wie weit die Umhüllung auf den Tabakstrang übergreift; seine Außenseite ist mit einem Lack versiegelt, der verhindert, dass das Papier an feuchten Lippen haften bleibt.
Die typische braun gesprenkelte Optik ist ein Korkimitat. Sie erinnert an die Zeit, als Mundstücke tatsächlich aus einem dünnen Streifen Naturkork bestanden, der das Papier vor dem Aufweichen schützte und die Finger vor dem Verfärben bewahrte. Der Aufdruck hat sich als Konvention gehalten, obwohl es keinen technischen Grund mehr dafür gibt; weiße Tippings sind seit Jahrzehnten das Erkennungszeichen von Menthol- und „leichten“ Varianten und damit eine Frage des Marketings. Gedruckt wird im Tief- oder Flexodruck, häufig mit Prägung oder Metallic-Effekten, die ebenfalls den Vorgaben für Lebensmittelkontakt genügen müssen.
Ventilation: Löcher mit Folgen
Die wichtigste Funktion des Tippings ist die Ventilation. Ein oder zwei Reihen mikroskopischer Löcher rund um den Filter lassen beim Zug Umgebungsluft einströmen, die den Rauch verdünnt, bevor er den Mund erreicht. Der Ventilationsgrad gibt an, welcher Anteil des Zugvolumens aus dieser Nebenluft stammt; bei den einstigen „Ultra-Light“-Marken lag er weit über der Hälfte. Die Löcher werden entweder bereits in der Papierfabrik gesetzt oder erst an der Filteransetzmaschine, in beiden Fällen heute fast ausschließlich mit Laserstrahlen, die im Takt der Maschine Hunderte Löcher je Sekunde brennen. Ältere Verfahren arbeiteten mit Nadelwalzen oder elektrostatischer Perforation. Damit die Ventilation wirkt, muss das Filterhüllpapier darunter ebenfalls porös sein oder an derselben Stelle perforiert werden.
Die Position der Lochreihen ist konstruktiv sorgfältig gewählt: in einem Abstand vom Mundende, der so bemessen ist, dass die Löcher beim Rauchen frei liegen sollten. In der Praxis werden sie dennoch häufig von Lippen und Fingern ganz oder teilweise verdeckt, wodurch die Verdünnung entfällt und die Zigarette so raucht, als gäbe es die Löcher nicht. Diese Blockade ist neben dem tieferen Inhalieren der zweite Mechanismus der Kompensation und der Hauptgrund, warum Maschinenwerte und tatsächliche Aufnahme bei ventilierten Zigaretten am weitesten auseinanderfallen. Das kanadische „intensive“ Messverfahren, das die Löcher bewusst abklebt, wurde genau deshalb entwickelt.
Die Maschinen: vom Tabakstrom zur Zigarette

Die Zigarette verdankt ihren Aufstieg zum Massenprodukt weniger dem Tabak als der Maschine. Bis in die 1880er-Jahre wurden Zigaretten von Hand gerollt. Die 1881 patentierte Maschine des Amerikaners James Bonsack, die ab 1884 bei Duke in Durham im Dauerbetrieb lief, formte einen Endlosstrang und schnitt ihn in Stücke – ein Prinzip, das bis heute gilt – und ersetzte auf einen Schlag mehrere Dutzend Handroller. Sie legte den Grundstein für die ersten Zigarettenkonzerne, wie die Seite Geschichte nachzeichnet. Seither hat sich das Prinzip nicht geändert, wohl aber die Geschwindigkeit: von einigen hundert Zigaretten je Minute bei Bonsack über wenige tausend bei den Standardmaschinen der Nachkriegsjahrzehnte bis zu Hochleistungsmaschinen, die heute zehntausend und mehr Zigaretten je Minute erzeugen. Der Maschinenbau dafür ist ein kleines, hochspezialisiertes Feld: Strangmaschinen stammen seit Jahrzehnten vor allem von Hauni aus Hamburg (1946 gegründet, heute Körber Technologies) und von G.D aus Bologna; die britische Firma Molins war lange der dritte große Name.
Primary und Secondary
Eine Zigarettenfabrik gliedert sich in zwei Bereiche. Die Primary ist die Tabakaufbereitung, wie sie oben beschrieben wurde: ein kontinuierlicher Prozess aus Trommeln, Schneidern und Trocknern, der den Blend als Schnittware liefert. Die Secondary ist der Maschinensaal, in dem Reihen von Fertigungslinien stehen, jede bestehend aus Strangmaschine, Filteransetzer, Packer, Folienumhüller und Stangenpacker, verbunden durch Förderbänder und Pufferspeicher, die kurze Stillstände einer Maschine abfangen, ohne die anderen anzuhalten. Der Tabak gelangt über Rohrleitungen zu den Maschinen; Papier, Tipping und Filterstäbe werden angeliefert; am Ende der Linie stehen Kartons.
Die Strangmaschine
Herzstück ist der Strangbildner, im Englischen maker. Aus einem Vorratsbehälter wird der Schnitttabak von Stachelwalzen aufgelockert und in einem Luftstrom zu einem unter Unterdruck stehenden, perforierten Saugband geführt, an dessen Unterseite er sich als lockerer Strang anlegt. Ein rotierendes Messer, der Egalisator, schneidet den überschüssigen Tabak ab und bestimmt damit das Gewicht des Strangs; bei vielen Maschinen lässt er an den späteren Schnittstellen etwas mehr Tabak stehen, damit die Enden der Zigarette dichter gefüllt sind und beim Transport kein Tabak herausrieselt. Parallel dazu wird das Zigarettenpapier von der Bobine abgezogen, bedruckt und auf ein umlaufendes Formatband gelegt. Dieses trägt Papier und Tabakstrang gemeinsam durch das Format, eine Folge von Führungen, die das Papier Schritt für Schritt zur Röhre um den Tabak falten. Eine Düse trägt Klebstoff auf die Längskante auf, ein beheiztes Bügeleisen trocknet die Naht, und heraus kommt ein endloser Tabakstrang von exaktem Durchmesser. Ein rotierender Messerkopf, der mit dem Strang mitläuft, schneidet ihn in Stücke doppelter Zigarettenlänge. Moderne Maschinen erzeugen zwei Stränge nebeneinander, um die Ausbringung zu verdoppeln, ohne die Geschwindigkeit der Einzelkomponenten weiter zu steigern.
Der Filteransetzer
Die geschnittenen Doppelstränge werden quer zur Laufrichtung an den Filteransetzer übergeben. Der zieht aus einem Magazin Filterstäbe, schneidet sie in Stücke doppelter Filterlänge und legt je ein solches Stück zwischen zwei zuvor in der Mitte geteilte Tabakstränge. Um diese Dreiergruppe wird ein Streifen Tipping-Papier gewickelt, der von einer Bobine kommt, beleimt und auf Länge geschnitten wird; ein Rollblock rollt die Einheit, sodass das Tipping fest anliegt. Ein Messer trennt das Doppelfilterstück in der Mitte, und es entstehen zwei Zigaretten, die mit dem Filter zueinander liegen. Eine Wendeeinrichtung dreht jede zweite um, sodass alle Zigaretten in dieselbe Richtung zeigen. Bei ventilierten Marken sitzt hier auch die Laserperforation. Dann laufen die Zigaretten durch die Prüfstation, in der Fehlstücke ausgeblasen werden, und weiter zum Packer.
Taktung und Grenzen
Eine Zigarettenlinie arbeitet in Taktfrequenzen, die man sich vergegenwärtigen muss: Erzeugt eine Maschine zehntausend Zigaretten je Minute, entstehen mehr als hundertsechzig je Sekunde, jede mit Naht, Aufdruck, Filter und Tipping. Der Strang bewegt sich mit mehreren Metern je Sekunde durch das Format, und der Messerkopf schneidet in einem Rhythmus, in dem das Auge keine Einzelbewegung mehr erkennt. Die Grenzen liegen weniger in der Mechanik als im Material: Das Papier muss die Zugkräfte aushalten, der Klebstoff in Sekundenbruchteilen abbinden, der Tabak sich gleichmäßig verteilen. Jede Steigerung der Geschwindigkeit hat in der Geschichte des Maschinenbaus eine Anpassung der Papiere, Leime und Filter vorausgesetzt. Ähnliches gilt für die Verpackungsmaschinen, die mit mehreren hundert bis über tausend Packungen je Minute Schritt halten müssen.
Qualitätssicherung und Messtechnik
Bei Taktzahlen dieser Größenordnung ist eine Sichtkontrolle des Einzelstücks unmöglich; die Qualitätssicherung ist deshalb in die Maschinen eingebaut. Praktisch jede physikalische Eigenschaft der Zigarette wird im Lauf gemessen, viele davon an jeder einzelnen Zigarette, und die Messwerte greifen unmittelbar in die Steuerung ein. Die wichtigsten Größen im Überblick:
| Messgröße | Verfahren | Wozu |
|---|---|---|
| Stranggewicht und Dichteverteilung | Durchstrahlung des Strangs mit Betastrahlen oder Mikrowellen, Regelung des Egalisators | gleichmäßige Füllung, Tabakeinsatz, Zugwiderstand |
| Feuchte | Mikrowellen- oder Infrarotsensoren in Primary und Strangmaschine | Verarbeitbarkeit, Brennverhalten, Haltbarkeit |
| Durchmesser und Rundheit | optische Messung im Lichtvorhang | Passung zu Filter und Packung, Zugwiderstand |
| Zugwiderstand und Ventilation | Luftstrom bei definiertem Druck durch die Zigarette, mit und ohne abgedeckte Perforation | Rauchcharakter, Einhaltung der Rezeptur |
| Härte | Eindringtiefe einer definierten Last | Griffgefühl, Formstabilität in der Packung |
| Endenfestigkeit | Absaugen loser Tabakteile an den Schnittenden und Wiegen | kein Tabakverlust, saubere Packung |
| Optik und Vollständigkeit | Kamerasysteme im Filteransetzer und Packer | Aufdruck, Nahtlage, fehlende Filter, Packungsinhalt |
Die Messung des Stranggewichts verdient eine Erläuterung, weil sie die Präzision des Verfahrens zeigt: Eine schwache radioaktive Quelle durchstrahlt den laufenden Strang, ein Detektor auf der Gegenseite misst die Abschwächung, die von der Tabakmasse abhängt. Das Signal steuert den Egalisator so nach, dass jede Zigarette innerhalb enger Toleranzen dasselbe Gewicht erhält – bei einem Bauteil, das weniger als ein Gramm wiegt und mehr als hundertmal je Sekunde entsteht. Abweichende Stücke werden noch in der Maschine mit einem Luftstoß ausgeschieden. Ergänzend entnehmen Prüfer in festen Abständen Stichproben, die im Labor unter Normklima – üblicherweise 22 Grad Celsius und 60 Prozent relative Luftfeuchte – nachgemessen werden, sodass Werte aus verschiedenen Fabriken und Tagen vergleichbar bleiben.
Rauchmaschinen und Normen
Das, worauf es rechtlich ankommt, lässt sich nicht an der Fertigungslinie messen: die Rauchausbeute. Sie wird an Rauchmaschinen bestimmt, die eine Zigarette nach einem genormten Zugschema abrauchen und den Rauch durch eine Glasfaserscheibe leiten, auf der die Partikelphase hängen bleibt, während die Gasphase separat analysiert wird. Das klassische ISO-Regime zieht alle sechzig Sekunden zwei Sekunden lang ein Volumen von 35 Millilitern, bis eine festgelegte Restlänge erreicht ist. Aus der Gewichtszunahme der Scheibe abzüglich Wasser und Nikotin ergibt sich der Wert für Kondensat, umgangssprachlich Teer; Nikotin und Kohlenmonoxid werden getrennt bestimmt. Auf diesem Verfahren beruhen die in der EU geltenden Höchstwerte von 10 Milligramm Teer, 1 Milligramm Nikotin und 10 Milligramm Kohlenmonoxid je Zigarette, die die Seite Inhaltsstoffe einordnet.
Das ISO-Regime ist seit Langem umstritten, weil es mit seinen kleinen, seltenen Zügen und offenen Ventilationslöchern das Rauchverhalten der meisten Menschen deutlich unterschätzt. Das in Kanada entwickelte intensive Regime zieht 55 Milliliter alle dreißig Sekunden und klebt die Ventilation ab; die so gemessenen Werte liegen um ein Vielfaches höher und geben die Bandbreite realistischer wieder, ohne selbst ein Maß für die Aufnahme eines bestimmten Menschen zu sein. Beide Verfahren werden von einem internationalen Fachverband koordiniert, der seit den 1950er-Jahren die Messmethoden der Tabakforschung normiert. Für die Bewertung der Gesundheitsfolgen ist keines von beiden ein Ersatz für die epidemiologischen Befunde, die auf der Seite Gesundheit zusammengefasst sind.
Formate im internationalen Vergleich
Die Maße einer Zigarette sind nirgends vorgeschrieben, aber die Industrie hat sich weltweit auf wenige Formate geeinigt, weil Maschinen, Filter, Papierbobinen und Packungen darauf abgestimmt sind. Die zwei Grundgrößen sind die Länge und der Umfang; Letzterer wird in der Fachsprache statt des Durchmessers verwendet, weil er die Breite des Papierstreifens vorgibt. Innerhalb der Gesamtlänge verschiebt sich das Verhältnis von Tabakstrang zu Filter je nach Marke; die Filterlänge liegt meist zwischen zwei und drei Zentimetern.
| Format | Länge | Umfang | Verbreitung und Anmerkung |
|---|---|---|---|
| Regular (Kurzformat) | ca. 70 mm | ca. 25 mm | das ursprüngliche Format der filterlosen Zigarette; heute bei wenigen traditionellen Marken |
| King Size | ca. 84 mm | ca. 25 mm | weltweites Standardformat seit den 1950er-Jahren; in den USA meist als 85 mm ausgeführt |
| 100er (Long) | ca. 100 mm | ca. 25 mm | längerer Tabakstrang; in Nordamerika und Südeuropa verbreitet |
| 120er | ca. 120 mm | schlank | Modeformat der 1970er-Jahre, heute selten |
| Slim | 84–100 mm | ca. 23 mm | schlankeres Standardformat, oft mit weißem Tipping |
| Superslim | ca. 100 mm | ca. 17 mm | deutlich weniger Tabak je Stück; in Ost- und Südosteuropa sowie Asien stark verbreitet |
| Compact / Nano | 70–80 mm | ca. 20–21 mm | kurz und schlank; vor allem in Osteuropa und Russland populär |
Hinter den Formaten stehen Marktgeschichten. Das King-Size-Format setzte sich in den 1950er-Jahren durch, als die längere Zigarette Platz für den Filter bot, ohne den Tabakstrang zu verkürzen. Die 100er und die kurzlebigen 120er waren Kinder der Werbeästhetik der 1960er- und 1970er-Jahre, die Länge mit Eleganz verband. Slim- und Superslim-Formate wurden lange gezielt an Frauen vermarktet und gelten deshalb in der Präventionsforschung als Beispiel dafür, wie das Produktdesign selbst zum Werbeträger wird; in mehreren Ländern wird über ihr Verbot diskutiert, weil die schlanke Form eine geringere Schädlichkeit suggeriert, die nicht besteht – der dünnere Strang enthält weniger Tabak, wird aber entsprechend intensiver geraucht.
Auch die Filtertechnik ist regional verschieden: In Japan und Südkorea sind Aktivkohlefilter der Normalfall, in Europa und Nordamerika die Ausnahme. In Großbritannien und Australien dominieren Virginia-Blends im King-Size-Format, in Frankreich und Spanien lebt die Tradition der dunklen Tabake in kleinen Marktanteilen fort, in China, dem größten Zigarettenmarkt der Welt, herrscht das King-Size-Format in Hartpackungen vor, oft mit aufwendiger Verpackung und Blends aus einheimischem Virginia. In Indonesien hat die Nelkenzigarette einen eigenen Formatkanon mit dickeren, oft filterlosen Stücken. Gemeinsam ist allen Märkten der Trend zur Vereinheitlichung: Die Fertigungslinien sind teuer, und jedes zusätzliche Format erfordert Formatteile, Bobinenbreiten, Filterstäbe und Packungszuschnitte in eigener Größe.
Packung und Verpackungstechnik

Die Packung ist Teil der Konstruktion, nicht nur ihr Behälter. Sie muss den Tabak vor Austrocknung schützen, die Zigaretten vor Bruch bewahren, die gesetzlichen Angaben tragen und in der Fertigungslinie im Sekundentakt entstehen. Zwei Bauarten teilen sich den Markt.
Klappschachtel und Weichpackung
Die Klappschachtel (Hinge-Lid-Box, im Englischen auch flip-top) ist heute die Regel. Sie wurde 1955 für den Neustart der Marke Marlboro entworfen und gilt als eine der einflussreichsten Verpackungsentwicklungen des 20. Jahrhunderts: Der Klappdeckel mit dem markanten Knick verlangte einen steiferen Karton, hielt die Form in der Hosentasche und machte die Packung selbst zum Markenzeichen. Im Inneren liegt ein Innenkragen aus Karton, der dem Deckel Halt gibt und die Zigaretten am Herausfallen hindert, sowie der Innerliner – früher eine auf Papier kaschierte Aluminiumfolie, heute meist metallisiertes Papier –, der Feuchte und Aroma bewahrt. Die Weichpackung (Soft Pack) verzichtet auf den Karton und hüllt den Zigarettenblock nur in Innerliner und bedrucktes Papier; sie ist leichter und billiger, schützt aber weniger und hat in Europa seit den 1980er-Jahren stark an Boden verloren. Beide Bauarten werden abschließend mit einer transparenten Folie aus biaxial gerecktem Polypropylen umhüllt, im Sprachgebrauch noch immer „Zellglas“ genannt, obwohl das ursprüngliche Cellophan lange abgelöst ist; der eingelegte Aufreißstreifen gehört seit den Anfängen der Folienumhüllung dazu.
Der Karton der Klappschachtel ist ein Chromokarton, ein mehrlagiger Faltschachtelkarton mit gestrichener, druckfähiger Oberfläche. Der Zuschnitt wird flach angeliefert, mit Rillungen versehen, und erst der Packer faltet ihn um den Zigarettenblock. Die typische Anordnung von zwanzig Zigaretten in drei Reihen – sieben, sechs, sieben – ist keine Willkür, sondern die dichteste Packung runder Körper im rechteckigen Raum. Klappschachteln gibt es mit geraden, abgeschrägten und gerundeten Kanten; jede Variante erfordert eigene Formatteile in der Packmaschine.
Die Verpackungslinie
Der Packer übernimmt die Zigaretten vom Filteransetzer in einem Magazin, aus dem sie in die Dreierreihen fallen; Sensoren prüfen, ob jede Position besetzt ist und kein Filter fehlt. Der Block wird in den Innerliner gefaltet, mit dem Kragen versehen und in den zuvor gerillten Kartonzuschnitt eingeschlagen, der an wenigen Punkten mit Heißleim oder Dispersionsklebstoff verschlossen wird. Der Folienumhüller legt die Polypropylenfolie samt Aufreißstreifen um die Packung und versiegelt sie mit beheizten Backen. Der Stangenpacker fasst zehn Packungen zu einer Stange zusammen, die ihrerseits in Folie oder Papier eingeschlagen wird, und ein Kartonierer stapelt die Stangen in Versandkartons. Auf allen Stufen laufen Kamerakontrollen mit; eine fehlerhafte Packung wird ausgeschleust, nicht nachgebessert. Der Maschinenbau für diese Stufe ist ein eigenes Spezialgebiet, in dem neben G.D das niedersächsische Unternehmen Focke seit Jahrzehnten eine führende Rolle spielt.
Was das Recht auf die Packung schreibt
Auf keine andere Verpackung wirkt das Recht so unmittelbar ein. In der Europäischen Union muss eine Zigarettenpackung mindestens zwanzig Stück enthalten; die früher in Deutschland verbreiteten kleineren Packungen sind seit 2016 verschwunden. Vorder- und Rückseite tragen kombinierte Bild-Text-Warnhinweise, die 65 Prozent der jeweiligen Fläche einnehmen, dazu Informationstexte auf der Seitenfläche; Angaben zu Teer-, Nikotin- und Kohlenmonoxidwerten sind dagegen verboten, weil sie eine falsche Vergleichbarkeit nahelegen. Seit 2019 trägt jede Packung ein individuelles Erkennungsmerkmal zur Rückverfolgung durch die Lieferkette sowie Sicherheitsmerkmale gegen Fälschung. In Deutschland kommt das Steuerzeichen hinzu, die Banderole, die unter der Folie über den Verschluss geklebt wird und beim Öffnen reißt; sie ist der Nachweis der entrichteten Tabaksteuer. Mehrere Länder, beginnend mit Australien 2012, sind zur Einheitsverpackung übergegangen: einheitliche, unattraktive Farbe, kein Logo, Markenname in Standardschrift. Deutschland hat diesen Schritt bislang nicht vollzogen. Einzelheiten bietet die Seite Recht und Steuer.
Sonderbauformen und Verwandte
Neben der fabrikgefertigten Filterzigarette existieren Bauformen, die vom Standard abweichen und die Konstruktionsprinzipien im Kontrast noch einmal verdeutlichen.
- Filterlose Zigaretten bestehen nur aus Tabakstrang und Papier, meist im kurzen Regular-Format. Ohne Filter ist der Zugwiderstand niedriger und der Rauch unverdünnt; die Enden müssen besonders dicht gefüllt sein, damit kein Tabak in den Mund gelangt. Sie sind heute eine Nische für wenige Traditionsmarken.
- Papirossy, die klassische Zigarettenform Russlands und der Sowjetunion, tragen statt eines Filters ein hohles Mundstück aus dünnem Karton, das den kurzen Tabakstrang verlängert; es wird vor dem Rauchen geknickt und dient als Halter und Rauchkühler.
- Kretek, die Nelkenzigaretten Indonesiens, mischen den Tabak mit zerkleinerten Gewürznelken und einer Soße; das Knistern der brennenden Nelken gibt ihnen den Namen. Sie werden teils von Hand, teils maschinell gefertigt, sind dicker und oft filterlos und stellen in ihrem Heimatland die große Mehrheit des Marktes.
- Bidis aus Südasien unterscheiden sich grundlegend von der Industriezigarette: eine kleine Menge Tabak, in ein Tendublatt gerollt und mit Faden gebunden, ohne Papier und Filter.
- Selbstgedrehte und gestopfte Zigaretten übernehmen die Konstruktion in Handarbeit: Feinschnitt aus dem Beutel, Blättchen oder vorgefertigte Hülsen mit Acetatfilter, dazu Dreh- oder Stopfmaschine. Steuerlich ist Feinschnitt eine eigene Kategorie, was die Beliebtheit der Form in Deutschland und den Niederlanden erklärt. Das Rohmaterial beschreibt die Seite Tabakwaren auf tabak.org.
- Filterzigarillos im Zigarettenformat sind Zigaretten, deren Papier durch ein Deckblatt aus Tabak ersetzt ist. Weil das Steuerrecht Zigarre und Zigarillo über das Tabakdeckblatt definiert, werden sie niedriger besteuert als Zigaretten – ein Beispiel dafür, wie ein einzelnes Bauteil die rechtliche Einordnung bestimmt; die Anforderungen an ein solches Deckblatt wurden deshalb im Lauf der Zeit verschärft. Wie ein echtes, von Hand angelegtes Deckblatt entsteht, zeigen die Seiten Herstellung auf kubanische-zigarren.org und kubanischezigarren.org.
- Tabaksticks für Erhitzer sehen aus wie sehr kurze Zigaretten, sind aber anders gebaut: Der Strang besteht aus gefaltetem Folientabak, der nicht verbrannt, sondern in einem elektrischen Gerät auf einige hundert Grad erhitzt wird; dahinter liegen ein Hohlsegment, ein Kühlelement aus gefalteter Kunststofffolie und ein kurzes Mundstück.
- Kräuterzigaretten übernehmen Papier, Filter und Format der Zigarette, ersetzen den Tabak aber durch getrocknete Pflanzenmischungen. Sie sind nikotinfrei, erzeugen aber Verbrennungsrauch mit Teer und Kohlenmonoxid; die Details erklärt kraeuterzigaretten.com.
Was die Bauweise nicht ändert
Wer die Konstruktion einer Zigarette verstanden hat, erkennt, wie viel Entwicklungsarbeit in einem Produkt steckt, das nach wenigen Minuten verglüht: Papier mit genau eingestellter Luftdurchlässigkeit, Filter mit definiertem Zugwiderstand, lasergebohrte Ventilation, Brandschutzringe, Blends aus expandiertem und rekonstituiertem Tabak, Maschinen mit über hundert Takten je Sekunde. Es liegt nahe, in dieser Technik auch eine Antwort auf das Gesundheitsproblem zu vermuten. Die Geschichte der letzten siebzig Jahre lehrt das Gegenteil.
Jede konstruktive Veränderung, die den Rauch im Labor milder machte – der Filter, die Ventilation, der leichtere Strang, das poröse Papier –, wurde vom Rauchverhalten der Menschen ausgeglichen. Die Nikotinabhängigkeit sorgt dafür, dass die Dosis stimmt, und mit ihr kommt der Rest des Rauchs. Der Großteil der Schadstoffe entsteht erst in der Glut, bei Temperaturen von mehreren hundert Grad; andere, etwa die tabakspezifischen Nitrosamine und Schwermetalle, stecken schon im Tabak selbst und gehen in den Rauch über. Keine der vier Komponenten kann das ändern, solange verbrannt wird. Filter und Ventilation haben der Industrie über Jahrzehnte ein Argument geliefert, mit dem sich das Weiterrauchen leichter rechtfertigen ließ – ein Argument, das sich bei genauer Betrachtung auflöst.
Praxis: Es gibt keine Bauform der Zigarette, die als weniger schädlich gelten kann – nicht die dünne, nicht die lange, nicht die mit Aktivkohle, nicht die mit weißem Filter. Wer sein Risiko senken will, kann das nur durch das Aufhören erreichen; wie das gelingt und welche Hilfen es gibt, beschreibt die Seite Rauchstopp.
Was bleibt, ist der technikgeschichtliche Blick: Die Zigarette ist eines der ersten vollständig industrialisierten Genussmittel, ein Produkt, dessen Bauteile in Papierfabriken, Chemiewerken, Tabakaufbereitungen und Maschinenhallen auf mehreren Kontinenten entstehen und in Sekunden zusammengefügt werden. Wer die Fachbegriffe nachschlagen möchte, findet sie im Glossar; die Rohstoffseite dieser Kette, vom Feld bis zum Ballen, beschreibt tabak.org.